


Cómo restaurar roscas: el kit y las técnicas
A veces es necesario tener que reparar una filettatura mecánica dañada. Porque esta estructura, basada en el encaje de dos perfiles en espiral, a menudo se puede dañar. Las causas son diferentes, tanto externas al operador como dependientes de quien gestiona los diversos pernos y tornillos. Lo que importa, sin embargo, es que hay una herramienta - la matriz o filiera - que permite restaurar y reparar filettaduras.
Esta es una operación conocida por los profesionales de la mecánica y propietarios de talleres. Incluso quien se dedica al bricolaje puede intentarse en esta operación, con una precaución: rehacer el perfil desgastado de una filettadura macho o hembra significa poner a dura prueba la resistencia mecánica de la estructura. A menudo el equilibrio será modificado y la tenida puede resentirse. La síntesis de todo esto es extremadamente clara: hay que tener cuidado en aplicaciones críticas - tipo en motores - donde sirve máxima resistencia.
¿Por qué las filettaduras se desgarran y se arruinan?
Empecemos por la base: decimos que es necesario tener las herramientas y competencias para rehacer y remodelar una filettadura. Pero antes debemos entender por qué se arruina el filete. Los motivos son diversos: en primer lugar hay un problema de uso intensivo, un perno o un tornillo que se atornilla y desatornilla continuamente está propenso al desgaste mecánico. Y la filettadura puede desgarrarse.
Lo mismo sucede cuando el perfil es dañado por óxido, oxidación y suciedad, por eso es buena norma rociar un poco de aceite desbloqueante en la filettadura para evitar esfuerzos excesivos que llevan al desgarre. Una de las causas principales del problema?

Es la fuerza de apriete excesiva: a menudo, sobretodo donde se requiere mayor seguridad, estamos propensos a apretar con gran energía pernos, tornillos y tuercas para evitar que se desatornillen. Un ejemplo sobre todos: los delicatísimos tornillos prisioneros de una culata del motor.
En realidad, sería necesaria una llave dinamométrica para medir la copla de apriete adecuada y sistemas de antibloqueo mecánicos, tipo las arandelas de seguridad. Demasiada fuerza, en cambio, lleva al desgarre y a deber usar tu kit para reparar estas estructuras.
Para profundizar: cómo extraer tornillos desgastados
Las herramientas para restaurar las filettaduras
Si tienes una filettadura dañada debes correr a los remedios. ¿De qué modo? Primer punto: necesitas una herramienta para reparar el perfil mecánico en espiral, estamos hablando del macho, una herramienta de nombre evocativo (generadora de aquello que se atornilla) que se divide en dos grandes categorías de herramientas. De un lado está el macho: sirve para restaurar la parte interna que acoge pernos y tornillos.
- Desbastador (una muesca): cónico, para iniciar la invitación.
- Intermedio (dos muescas): profundiza el surco.
- Finitior (sin muescas): lleva el filete a la medida final.
Se inserta en el agujero y, girando, recalibra los surcos. Luego está la filiera, conocida también como boccola o hembra: es necesaria para la parte externa (pernos o tornillos). Es una especie de anillo cortante que se atornilla en el vástago del tornillo, girando corta el metal y rediseña la filettadura. Todo esto es agilitado por palancas y llaves de trinquete que rotan las herramientas necesarias al trabajo.
Cómo rehacer una filettadura dañada
Pasemos a la fase práctica, a la guía que explica cómo resolver el problema en el momento en el cual se presenta, frente a tu banco de trabajo, una filettadura a recuperar porque ahora el perfil metálico va a vacío, el perno gira y el tornillo no aprieta más.
Hembra
Si el filete interno está completamente liso y el tornillo gira a vacío, no basta más limpiar: hay que reconstruir el perfil del perno. En estos casos se usa la boccola o la filiera hembra que rota alrededor del eje de metal para rediseñar el perfil de la filettadura.
Aprieta el perno en un tornillo de banco, si es necesario protege la parte no fileteada con trapos o abrazaderas suaves de aluminio para no marcar el metal. Elige una filiera - o sea la matriz, la boccola - correspondiente al diámetro y paso original: por ejemplo, M8 si el perno es de 8mm. Luego agrega aceite de corte y procede con el montaje de la herramienta: inserta la filiera en el portafiliera.
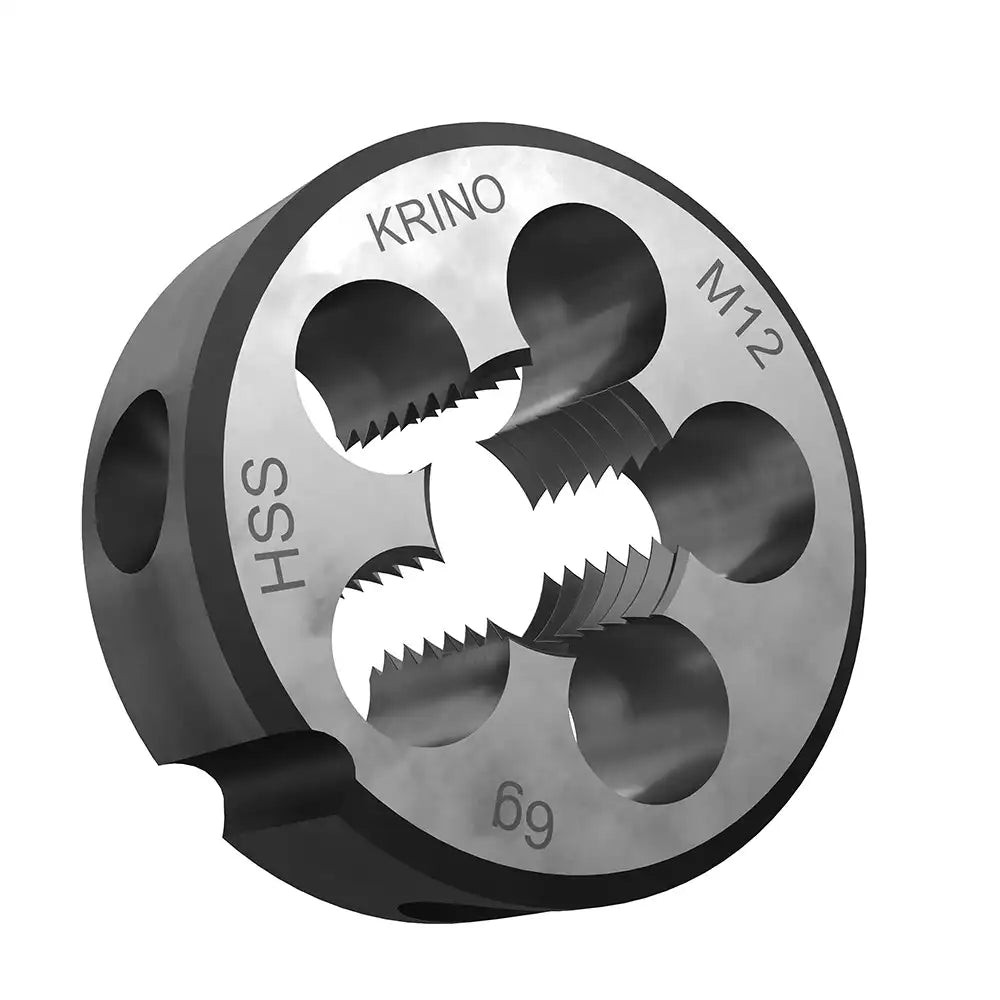
Fijala apretando los tornillos laterales: estos deben encajarse en las svasaduras presentes en el borde exterior. Acerca la filiera al perno: la herramienta tiene un lado con una svasadura más acentuada que debe tocar el perno por primera. Todo esto sucede con el portafiliera perfectamente perpendicular (a 90°) respecto al eje del perno. Presiona hacia abajo e inicia a girar en sentido horario, se procede de modo similar al macho: rota hacia adelante aproximadamente medio giro, sentirás la resistencia del metal que está siendo cortado. Luego vuelve atrás un cuarto de giro. Trabajo terminado: limpia el perno con aire comprimido o un trapo para remover los trucilos metálicos.
Si el perno no está liso, sino tiene solo las crestas del filete aplastadas, a veces no se necesita la filiera: puedes usar una lima para filetes o, si tienes espacio, intentar atornillar una tuerca de acero templado comenzando desde la parte sana del filete y desatornillandola hacia la parte dañada.
Macho
Hacer una filettadura en el metal no es una operación simple. Hay que partir del presupuesto de que es una operación de precisión. Si el filete está ligeramente dañado, usarás un macho de la misma medida para limpiarlo y restaurarlo sin intervenciones incisivas.
Si el agujero está completamente liso, deberás ampliarlo porque el filete viejo ya no existe. Entonces, debes perforar el metal con una punta específica: el diámetro es igual al diámetro nominal menos el paso. Para un macho M6 (paso 1 mm), usarás una punta de 5 mm.
Una vez rectificado el agujero, procúrate aceite de corte específico para no machacar nunca en seco, romperás la herramienta. Ahora coloca el macho lubricado en el agujero asegurándote que esté perfectamente vertical. Si entra torcido, el tornillo trabajará mal y no tendrá resistencia.
Inicia a girar lentamente en sentido horario ejerciendo una ligera presión hacia abajo hasta que el macho agarre el metal. ¿Cómo gestionar la viruta? Con la técnica de dos giros adelante, uno atrás. Rota en sentido horario aproximadamente medio giro o un giro completo (sentirás el macho cortando). Vuelve atrás medio giro: la viruta de metal se quiebra y cae en las acanaladuras del macho.
Repite el proceso hasta que alcances la profundidad deseada. Si continúas girando solo hacia adelante, sin nunca volver atrás, los trucilos se acumulan. Luego atrapan el macho y lo rompen dentro del agujero. Y extraer un macho roto es una pesadilla. ¿Terminado el trabajo? Limpia todo con un soplido de aire comprimido, ejecuta el proceso también con los machos de acabado y haz una prueba con el tornillo.
A leer: los consejos para comprar machos y fileiras
Algunos consejos para evitar de rehacer la filettadura
La filettadura se puede restaurar pero es siempre mejor evitar de dañarla. Basta con pequeñas atenciones de sentido práctico para quien conoce la mecánica. Primer punto: evita atornillar pernos y tornillos sin haber verificado que se encuentren alineados en la invitación del agujero. Primero verifica que las filettaduras macho y hembra sean compatibles, en seguida puedes atornillar en sentido horario sin riesgos.
Otro consejo decisivo: nunca uses el atornillador eléctrico o la llave de trinquete para los primeros 3 o 4 giros, si el tornillo no entra fluidamente con solo los dedos, significa que está torcido. Y si lo fuerzas con las herramientas dañas el perfil mecánico, a menos que se trate de una llave dinamométrica bien calibrada. Si trabajas en componentes delicados (culata del motor, aluminio, partes de bicicletas), usa esta herramienta y recuerda que el aluminio es mucho más blando que el acero de los tornillos: es casi siempre el agujero el que cede si exageras con la fuerza.
Último punto a observar: lubrica y limpia la filettadura de polvo, suciedad y óxido. Lo que impide que la filettadura se deslice libremente puede también provocar un deslizamiento de las partes y relativo daño permanente al perfil metálico.


